


Krátká odpověď: Spojte slitinu s nákladem, stěnou a objemem
U součásti, která je malá, geometricky složitá, rozměrově těsná a vyráběná ve velkém objemu, tlakové lití zinku obvykle poskytuje nejnižší celkové náklady a nejshovívavější procesní okno. U části, která je velká, citlivá na hmotnost, strukturální nebo vystavená zvýšené teplotě, je tlakové lití hliníku obvykle bezpečnějším výchozím bodem. To je praktická odpověď před otevřením jakéhokoli datového listu slitiny.
Důvodem není to, že jeden kov je univerzálně lepší. Zinek a hliník stojí na různých stranách stejného výrobního kompromisu: zinek je hustý, tekutý a rozměrově stálý při mírných teplotách; hliník je lehký, pevný na jednotku hmotnosti a lépe se hodí pro větší obálky a vyšší provozní teploty. Správná volba závisí na tom, který z těchto rozdílů skutečně řídí funkci, vzhled a cenu vašeho dílu.
- Nejprve zvolte zinek, když: díl váží méně než 1 kg, má tenké stěny, vyžaduje jemné detaily, vyžaduje těsnou toleranci v odlitku, bude pokovován nebo natřen a běží ve velkém objemu.
- Nejprve vyberte hliník, když: díl je velký, záleží na snížení hmotnosti, provozní teplota je zhruba nad 100°C až 120°C, díl nese strukturální zatížení nebo objem výroby je střední až nízký.
- Než se zavážete, spusťte nákladový model: zinkový materiál stojí více na kilogram, ale nižší teplota tavení, rychlejší cykly, delší životnost nástroje a snížené obrábění mohou zlevnit hotový zinkový díl.
- Nevybírejte pouze podle pevnosti v tahu: tloušťka průřezu, průvan, díry s jádrem, rovinnost, vystavení korozi a metoda konečné úpravy často rozhodují o slitině více než minimální konečná pevnost.
Užitečný způsob, jak číst tento článek, je považovat jej za výběrovou cestu, nikoli za soutěž metal versus metal. Začněte s režimem poruchy a tolerancí výkresu. Poté zkontrolujte hmotnost, tloušťku stěny, teplotu, korozi a roční objem. Volba slitiny je obvykle zřejmá, jakmile je těchto pět vstupů pevně stanoveno.
Co vlastně jsou slitiny zinku a hliníku pro tlakové lití
Slitiny pro tlakové lití zinku
Většina komerčních tlakových lití zinku používá slitiny Zamak 3, Zamak 5 nebo ZA-série, jako jsou ZA-8 a ZA-12. Zamak 3 je běžná třída pro všeobecné použití, protože se snadno odlévá, dobře drží rozměry a čistě pokovuje a lakuje. Zamak 5 přidává měď pro vyšší pevnost a tvrdost, s mírným kompromisem v rozměrové stabilitě a korozi. ZA-8 a ZA-12 směřují k vyšší pevnosti a lepšímu výkonu ložisek a opotřebení, ale vyžadují přísnější kontrolu procesu a jsou méně běžné v tenkostěnných dekorativních pracích.
Slitiny zinku se taví při zhruba 380 °C až 420 °C v závislosti na jakosti. Tento nižší bod tání umožňuje tlakové lití v horké komoře, kde je vstřikovací systém ponořen do taveniny. Zpracování v horké komoře poskytuje rychlé cykly, nízký tepelný šok pro nástroj a vynikající reprodukci jemných prvků. Stejná vlastnost, díky které se zinek snadno odlévá, je také těžký: hustota slitiny zinku je asi 6,6 g/cm³ ve srovnání s asi 2,7 g/cm³ u hliníku.
Slitiny hliníku pro tlakové lití
Odlévání hliníku dominují A380 a A383 v Severní Americe, ADC12 v Asii a jakosti jako 413 a 518, kde je potřeba vyšší tažnost, tlaková těsnost nebo odolnost proti korozi. A380 je tahoun: dobrá slévatelnost, střední pevnost, užitečná tepelná vodivost a široká dostupnost. A383 zlepšuje tekutost pro tenké stěny a složitou geometrii. ADC12 je blízký příbuzný A383 a je široce používán v exportních programech. Kvality s vyšším obsahem hořčíku nebo s nižším obsahem železa mohou zlepšit tažnost a konečnou úpravu, ale mohou snížit životnost matrice nebo vyžadovat přísnější kontrolu taveniny.
Hliník se taví při 660 °C, takže se běžně odlévá ve stroji se studenou komorou. Kov je nabírán nebo dodáván do brokového pouzdra a poté vstřikován do matrice. Zpracování ve studené komoře se dobře hodí pro větší díly a vyšší hmotnosti výstřelu, ale doby cyklů jsou delší a matrice je vystavena větší tepelné únavě než při práci v zinkové horké komoře. Chcete-li získat podrobnější přehled jednotlivých stupňů, použijte tento průvodce nejlepší hliníková slitina pro tlakové lití je užitečným doplňkem níže uvedených kroků výběru.
Srovnání vedle sebe: Zinkové vs. hliníkové tlakové lití
| Faktor výběru | Tlakové lití zinku | Odlévání hliníku |
|---|---|---|
| Hustota | Asi 6,6 g/cm³; zhruba 2,4krát těžší než hliník při stejném objemu | Asi 2,7 g/cm³; preferováno, když design řídí redukci hmotnosti |
| Typický proces | Tlakové lití s horkou komorou pro většinu jakostí Zamak | Tlakové lití se studenou komorou |
| Tloušťka stěny | Často 0,5 mm až 1,0 mm, s pečlivým designem nástroje pro tenčí místní prvky | Často 1,0 mm až 1,5 mm, se silnějšími sekcemi, kde je délka toku dlouhá |
| As-cast tolerance | Vynikající pro malé, detailní díly; nízké smrštění a stabilní rozměry | Dobré, ale větší díly a delší dráhy toku vyžadují větší kontrolu tolerance |
| Pevnost a tuhost | Vysoká pevnost v tlaku a dobrá odolnost proti opotřebení; těžký pro svou sílu | Lepší poměr pevnosti k hmotnosti; vhodné pro konstrukční a velké díly |
| Vysokoteplotní servis | Obecně omezené; tečení a ztráta pevnosti se stávají důležitými při teplotách zhruba od 100 °C do 120 °C | Lepší retence při zvýšené teplotě; slitina a pracovní cyklus stále záleží |
| Koroze a povrchová úprava | Vyžaduje pokovování, lakování nebo konverzní povlak v mnoha prostředích; velmi dobře snáší pokovování | Tvoří přirozenou vrstvu oxidu; eloxování, lakování a konverzní povlaky jsou běžné |
| Životnost nástroje a cyklus | Nižší teplota taveniny, rychlejší cykly, obecně delší životnost matrice | Vyšší tepelné zatížení, pomalejší cykly, údržba raznice je náročnější |
| Nejlépe sedí | Malé, složité, velkoobjemové, rozměrově těsné, ozdobné nebo pokovené díly | Velké, lehké, konstrukční, teplotně exponované díly nebo díly středního objemu |
Hmotnost a síla: Kde čísla mění design
Hmotnost je nejviditelnější rozdíl, ale není jediný. Zinkový díl a hliníkový díl mohou sdílet stejnou obálku a přesto se chovat odlišně, protože zinek je mnohem hustší. Pokud je kresba řízena objemem, zinek bude těžší. Pokud je výkres řízen hmotou, hliník obvykle vyhraje dříve, než je dokončen jakýkoli výpočet pevnosti.
Relativní hmotnost pro stejný objem součásti, indexovaná na zinek při 100. Skutečná hmotnost závisí na slitině a konstrukci stěny.
Srovnání síly vyžaduje větší péči. Slitiny zinku jako Zamak 5 a ZA-8 nabízejí vysokou pevnost v tlaku, dobrou odolnost proti opotřebení a užitečné ložiskové vlastnosti. Často se vybírají pro ozubená kola, skříně, držáky a malé konstrukční díly, které vykazují opotřebení kontaktů nebo potřebují držet závit. Hliníkové slitiny, jako jsou A380 a ADC12, nabízejí lepší poměr pevnosti k hmotnosti, což je důležité v automobilových konzolách, krytech motorů, krytech přístrojů a rámech zařízení, kde je cílem snížení hmotnosti.
Praktická otázka nezní „který kov je silnější? Je to "který kov poskytuje požadovanou tuhost a bezpečnostní faktor při povolené hmotnosti a tloušťce stěny?" Tenká zinková stěna může být velmi tuhá, protože zinek má vysoký modul, ale stejná stěna může být příliš těžká pro ruční díl nebo díl namontovaný na vozidle. Tenká hliníková stěna může být lehká, ale může se více prohýbat nebo vyžadovat žebra, která komplikují nástroj. To je důvod, proč by výběr slitiny měl sedět vedle strukturálního výpočtu, ne až po něm.
 Vysoce pevné tlakově lité průmyslové komponenty z hliníkové slitiny Zakázkové tlakově lité a CNC obráběné hliníkové komponenty pro nosné konstrukce, které nabízejí rovnováhu mezi pevností a hmotností a volitelné povrchové úpravy pro trvalé průmyslové použití. Zobrazit produkt →
Tloušťka stěny, průtok a slévatelnost
Zinek je kov shovívavější pro tenké stěny a jemné detaily. Jeho nízký bod tání a vysoká tekutost umožňují kovu vyplnit dlouhé, úzké části, než zmrzne. Ve výrobě se zinkové díly často pohybují se stěnami kolem 0,5 mm až 1,0 mm a místní prvky mohou být tenčí s dobře sestaveným nástrojem a stabilním procesem. To je důvod, proč je zinek běžný v malých přesných součástech, dekorativním hardwaru, elektrických krytech a součástech s jemným písmem nebo přísnými kosmetickými požadavky.
Hliník není těžké odlévat, ale vyžaduje více od nástroje a procesu. Praktický počáteční rozsah je 1,0 mm až 1,5 mm pro obecné stěny, se silnějšími sekcemi u vtoků a na dlouhých tocích. Lze vyrobit tenké hliníkové stěny, ale okno se zužuje: je třeba kontrolovat teplotu kovu, teplotu formy, rychlost vstřikování a odvětrávání. Pokud má součást hluboká žebra, izolované výstupky nebo dlouhé dráhy toku, může konstruktér nástroje potřebovat přidat přetečení, vodicí lišty nebo místní zesílení.
Tento rozdíl ovlivňuje recenzi výkresu. Zinkový díl si často může udržet kompaktní integrovaný tvar s minimálním obráběním. Hliníkový díl může vyžadovat o něco silnější stěnu, velkorysejší zaoblení nebo změnu umístění brány, aby se zabránilo studeným uzávěrům a poréznosti. Ani jeden výsledek není defekt ve slitině; je to rozdíl ve fyzice procesů. Čím dříve je slitina fixována, tím snazší je navrhnout nástroj pro správné chování toku.
Tolerance, rovinnost a obrábění
Odlévání zinku se často volí tehdy, když odlitý díl musí mít těsné rozměry bez rozsáhlého obrábění. Nižší licí teplota snižuje tepelné smrštění a proces horké komory se dobře opakuje od výstřelu k výstřelu. U malých dílů s válcovými otvory, jemnými roztečemi a kosmetickými povrchy může zinek zkrátit sekundární operace a dobu kontroly. To neznamená, že zinek je automaticky přesnější; to znamená, že proces je snazší udržet v těsném pásmu, když je geometrie součásti malá a detailní.
Tlakové lití hliníku může mít také těsné tolerance, ale větší vliv má velikost součásti a tloušťka stěny. Velké hliníkové odlitky mohou vyžadovat rovnání, přídavek na obrábění na kritických plochách nebo plán kontroly založený na upínacích zařízeních. Plochost je běžným příkladem. Tenký hliníkový kryt se může po vyhození nebo při ořezávání deformovat, zatímco zinkový kryt stejného tvaru může zůstat plošší, protože materiál je tužší a proces probíhá chladněji.
Rozměrová stabilita
Zinek má obvykle výhodu pro malé, složité díly s úzkými tolerancemi v odlitku. Hliník vyžaduje větší kontrolu, protože se zvětšuje velikost dílu a délka stěny.
Přídavek na obrábění
Zinek často obrábí čistě a dokáže dobře držet závity. Hliník je také obrobitelný, ale gumové slitiny se mohou vytvářet na nástrojích, pokud posuvy a rychlosti nejsou řízeny.
Riziko plochosti
Tenké hliníkové kryty a dlouhé držáky vyžadují plánování příslušenství. Zinkové díly jsou méně náchylné k tepelné deformaci, ale stále jsou citlivé na vyhazování a ořezávání.
Náklady na kontrolu
Stabilní proces může snížit odběr vzorků a přepracování. Výběr slitiny by měl být přezkoumán s kontrolním plánem, nikoli pouze s 3D modelem.
Pro zadávání zakázek je klíčové oddělit „as-cast“ od „dokončeného“. Pokud výkres ukazuje těsnou toleranci na povrchu, který bude stejně obroben, rozhodnutí o slitině by se nemělo řídit touto tolerancí. Pokud je tolerance na odlitém povrchu, který nebude nikdy řezán, může zinek ušetřit operaci. Toto jediné rozlišení může změnit cenové hodnocení těchto dvou slitin.
Koroze, pokovování a povrchová úprava
Zinek není přirozeně odolný proti korozi stejně jako hliník. Potřebuje ochrannou povrchovou úpravu ve většině venkovních nebo vlhkých prostředích: galvanické pokovování, práškové lakování, lakování nebo konverzní lakování. Dobrou zprávou je, že zinkové tlakové odlitky se pokovují velmi dobře. Povrch lze připravit na vysoký kosmetický standard a pokovovací lázeň je kompatibilní se zinkovým substrátem, když je proces řízen. To je důvod, proč je zinek běžný v dekorativním kování, obložení interiéru automobilů a malých krytech, které vyžadují lesklý nebo lakovaný povrch.
Hliník tvoří tenkou přírodní oxidovou vrstvu, která zlepšuje odolnost proti atmosférické korozi. Pro drsnější prostředí je stále potřeba eloxování, konverzní nátěr nebo vhodný nátěrový systém. Hliníkové odlitky mohou vykazovat poréznost na povrchu, pokud nástroj a proces nejsou kontrolovány, a tato poréznost může telegrafovat přes kosmetickou úpravu. Slitina, umístění vtoku a teplota formy ovlivňují konečný vzhled.
Pokud bude součást vystavena solnému postřiku, čisticím chemikáliím nebo opakované kondenzaci, měla by být specifikace povrchové úpravy sepsána před zamrznutím slitiny. Zinkový díl se špatným procesem pokovování může selhat rychleji než správně dokončený hliníkový díl. Při kosmetické kontrole může selhat i hliníkový díl s otevřeným povrchovým pórem. Výběr slitiny a výběr povrchové úpravy jsou propojeny; zacházet s nimi jako s oddělenými rozhodnutími často vytváří přepracování.
Pro průmyslové součásti, které vyžadují rovnováhu odolnosti proti korozi a slévatelnosti, jsou odlitky ze slitin hliníku a zinku odolné proti korozi užitečným referenčním bodem. Ukazují, jak lze rodinu slitin vyladit pro drsný provoz, aniž by se vzdali ekonomických výhod tlakového lití. Tento přehled výhody tlakového lití zinku pro průmyslové součásti je užitečné, když je pokovování a odolnost proti opotřebení součástí obchodního případu.
 Zakázkové odlitky ze slitiny hliníku a zinku odolné proti korozi Zakázkové tlakově lité hliníkovo-zinkové komponenty s CNC obráběnými rozhraními, kombinující lehké tváření s odolností proti korozi pro průmyslová zařízení ve vlhkém nebo mírně korozivním provozu. Zobrazit produkt →
Tepelný výkon a vysokoteplotní servis
Teplota je častým důvodem přechodu od zinku k hliníku. Slitiny zinku ztrácejí pevnost a odolnost proti tečení s rostoucí provozní teplotou. V nepřetržitém provozu je mnoho zinkových dílů pohodlných při pokojové teplotě a mírně teplých podmínkách, ale nad zhruba 100 °C až 120 °C by měl být návrh pečlivě přezkoumán. Zinkový držák, který udrží zátěž při 20 °C, se může časem uvolnit nebo vychýlit při 120 °C. To není kosmetický problém; může změnit předpětí, těsnící sílu nebo vyrovnání.
Odlévání hliníku pod tlakem funguje lépe při zvýšené teplotě, ale není neomezené. A380 a ADC12 si zachovávají užitečnou pevnost při teplotách, které by se týkaly zinku, a jsou běžné v krytech motorů, motorů a výkonové elektroniky. Slitina, pracovní cyklus a upínací zatížení ještě potřebují ověření. Vysokoteplotní hliníková slitina může být specifikována, když součást vidí trvalé teplo, tepelné cykly nebo kombinaci tepla a vibrací.
Důležitá je také tepelná vodivost. Hliník je často vybírán pro chladiče, kryty motorů a elektronické skříně, protože šíří teplo. Zinek má také dobrou tepelnou vodivost, ale jeho hustota a teplotní limity obvykle činí hliník lepší volbou, když je primární funkcí řízení tepla. Pokud je součástí kryt bez tepelné cesty, může být tepelný argument irelevantní. Pokud je součástí pouzdro, které odvádí teplo z desky plošných spojů, měl by být výběr slitiny kontrolován pomocí tepelného modelu, nikoli hodnoty z brožury.
Životnost nástroje, doba cyklu a náklady na součást
Zinek je často levnější na hotový díl, i když slitina zinku stojí více za kilogram. Důvodem je ekonomika procesu. Odlévání zinku s horkou komorou probíhá při nižší teplotě taveniny, což snižuje tepelný šok do formy. Doby cyklů jsou kratší a kostka často trvá déle. U malé části ve velkém objemu mohou tyto rozdíly převážit cenu materiálu. Součást může také vyžadovat méně obrábění, protože odlitý detail je blíže konečné podobě.
Hliník má jiný nákladový profil. Surovina je obvykle levnější na kilogram a nižší hustota znamená menší hmotnost na díl. Proces v chladné komoře je však pomalejší, matrice vykazuje vyšší tepelné zatížení a přídavky na obrábění mohou být větší. Pro velkou část v mírném objemu může být hliník stále levnější cestou, protože zinková verze by byla příliš těžká a vyžadovala by velmi velkou hmotnost střely. Cena je tedy funkcí velikosti a objemu dílu, nikoli pevným pravidlem.
Cena materiálu
Slitina zinku usually costs more per kilogram. Aluminum alloy usually costs less per kilogram, but the finished part mass is lower, so the comparison must be per part.
Doba cyklu
Cykly zinkové horké komory jsou obvykle rychlejší. Cykly hliníkové studené komory jsou delší a citlivější na velikost dílu a tloušťku stěny.
Životnost nástroje
Nižší teplota taveniny zinku obecně snižuje tepelnou únavu. Hliníkové matrice mohou vyžadovat častější údržbu, zejména u silných profilů a vysokých hmotností broků.
Sekundární operace
Zinek může snížit obrábění a odstraňování otřepů na malých detailech. Hliník může vyžadovat více rovnání, obrábění nebo upínání velkých tenkých dílů.
Spolehlivé srovnání nákladů by mělo zahrnovat matrici, počet hodin stroje, hmotnost výstřelu, výtěžnost, náklady na konečnou úpravu, zmetkovitost a plán kontrol. Nabídka, která porovnává pouze cenu kovu za kilogram, není srovnáním nákladů na součást. Jde o srovnání suroviny, které je často menší číslo.
Praktický rámec rozhodování pro vás
Pokud je výkres stále otevřený, použijte následující sekvenci. Zabraňuje běžné chybě, kdy si nejprve vyberete slitinu a poté vynutíte design, aby odpovídal procesu.
- Definujte primární funkci. Přenáší součást zatížení, utěsňuje kapalinu, rozptyluje teplo, chrání elektroniku nebo poskytuje kosmetický povrch? Odpověď nastavuje režim kritického selhání.
- Zkontrolujte hmotu a obálku. Pokud je díl velký nebo citlivý na váhu, začněte s hliníkem. Pokud je malý a zaměřený na detaily, začněte se zinkem.
- Zkontrolujte tloušťku stěny a délku toku. Tenké, dlouhé, složité části upřednostňují zinek. Silné, velké, konstrukční části upřednostňují hliník.
- Nastavte provozní teplotu. Nad zhruba 100 °C až 120 °C vyžaduje zinek podrobnou kontrolu tečení. Hliník je obvykle bezpečnější výchozí bod.
- Definujte povrchovou úpravu a vystavení korozi. Pokud je požadováno pokovování, je atraktivní zinek. Pokud je požadována anodizace nebo přírodní oxidová úprava, hliník je atraktivní.
- Odhadněte roční objem a životnost nástroje. Velký objem s malými částmi často upřednostňuje zinek. Mírný objem s velkými díly často upřednostňuje hliník.
- Sestavte nákladový model. Zahrnuje obrábění, šrot, konečnou úpravu, kontrolu a logistiku. Poté porovnejte hotový díl, ne slitek.
| Podmínka projektu | Chudý zinek | Štíhlý hliník |
|---|---|---|
| Hmotnost dílu pod 1 kg | Pevný střih | Možné, ale zkontrolujte cenu |
| Částečná hmotnost nad 3 kg | Obvykle špatně sedí | Pevný střih |
| Stěna pod 1,0 mm | Pevný střih | Vyžaduje pečlivou kontrolu |
| Nepřetržitý provoz nad 120°C | Vyžaduje plíživou recenzi | Pevný střih |
| Dekorativní pokovování | Pevný střih | Možné s náležitou přípravou |
| Velký konstrukční držák | Obvykle špatně sedí | Pevný střih |
| Velkoobjemové malé bydlení | Pevný střih | Možné, ale náklady na cyklus rostou |
Aplikační scénáře: Kde každá slitina získá své místo
Automobilová a automobilová elektronika
Hliník je běžný v automobilovém tlakovém lití, protože záleží na snížení hmotnosti a tepelném výkonu. Kryty motoru, kryty bezdrátového nabíjení, držáky a strukturální kryty často používají třídu A380, ADC12 nebo vyšší výkon. Zinek se stále objevuje v malých vnitřních mechanismech, převodech a pokovených obloženích, kde jsou odolnost proti opotřebení a jemné detaily důležitější než hmotnost. Rozhodnutí by mělo být učiněno s ohledem na prostředí vozidla: vibrace, náraz kamínků, solná mlha a teplota pod kapotou mohou posunout volbu jiným směrem.
Přístrojové a ovládací skříně
Kryty nástrojů často potřebují stabilní tvar, čistou povrchovou úpravu a dobré stínění nebo těsnění. Zinek může být silnou volbou pro malé, složité skříně s jemnými žebry a těsným uložením krytu. Hliník je často lepší pro větší venkovní kryty, elektroniku generující teplo a díly, které vyžadují eloxování nebo lehké montážní rozhraní. Styl krytu by měl odpovídat slitině: zinkový kryt může integrovat tenké stěny a malé výstupky; hliníkový kryt může používat silnější stěny a jiné těsnění.
Skříně motoru a čerpadla
Skříně motoru obvykle upřednostňují hliník, protože rozptyl tepla a hmotnost jsou oba důležité. Vodotěsné pouzdro motoru může vyžadovat tlakově těsnou litou stěnu, obrobenou těsnicí plochu a povrchovou úpravu odolnou proti korozi. Zinek lze použít v menších součástech motoru, krytech převodů a koncových krytech, ale je třeba zkontrolovat tepelné zatížení a nepřetržitý pracovní cyklus. Pokud je pouzdrem tepelná cesta, je obvykle přirozenější volbou hliník.
Tělesa redukčních a pojistných ventilů
Tělesa ventilů vyžadují tlakovou těsnost, stabilní závity, odolnost proti korozi a čistý vnitřní průchod. Hliníkové tlakové odlitky jsou běžné v pouzdrech redukčních ventilů, pouzdrech pojistných ventilů a integrovaných tělech ventilů, protože nabízejí dobrou rovnováhu mezi pevností, obrobitelností a hmotností. Zinek lze použít v menších součástech ventilů a opotřebitelných dílech, ale je třeba zkontrolovat kapalinu, tlak a teplotu. Pouzdro redukčního ventilu z tlakově litého hliníku je užitečným příkladem toho, jak se volba slitiny řídí tlakem a požadavky na provoz, nikoli naopak.
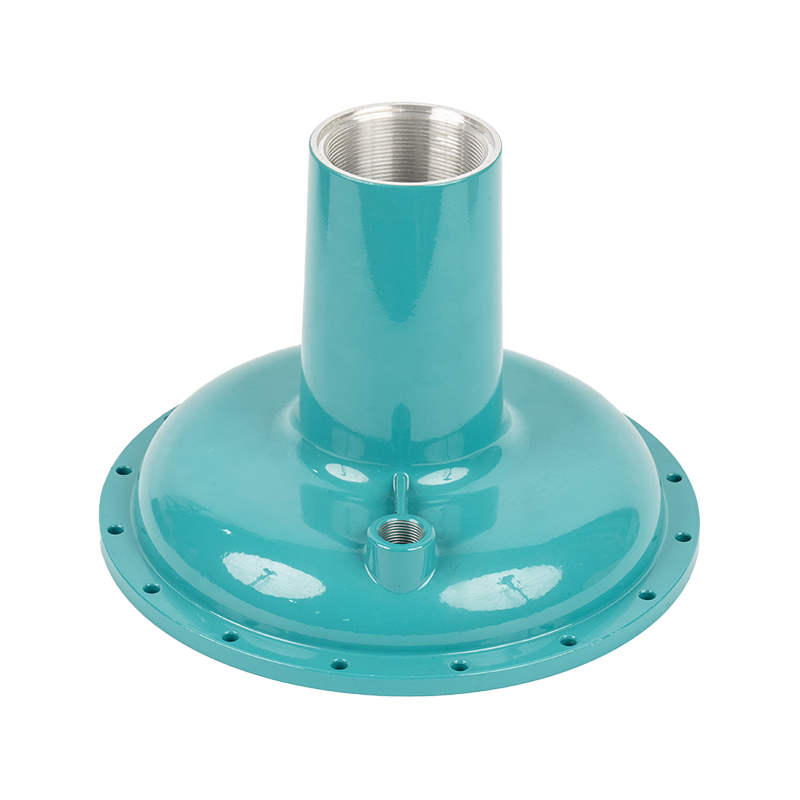 Hliníkové tlakově lité tělesa redukčních ventilů Zakázková tlakově litá tělesa ventilů s CNC obráběnými těsnicími plochami a závitovými otvory, navržená pro stabilní kontrolu tlaku a spolehlivou montáž v průmyslových systémech. Zobrazit produkt →
Části průmyslového zařízení
Kryty zařízení, držáky, konektory, montážní desky a nestandardní konstrukční díly často stojí uprostřed rozhodování. Zinek je atraktivní pro malé, detailní díly, které vyžadují odolnost proti opotřebení a minimální obrábění. Hliník je atraktivní pro větší kryty, rámy a díly, které je třeba přemisťovat nebo montovat ve výšce. V obou případech by výkres měl ukazovat základní schéma, kritická rozhraní a třídu povrchové úpravy. Bez těchto informací se debata o slitinách stane jen odhadem.
Rizika nákupu a detaily výkresu, které rozhodují o slitině
Mnoho sporů o slitiny je ve skutečnosti spory o kreslení. Kupující předpokládá jeden proces, dodavatel uvádí jiný a nesoulad se objeví až po řezání nástroje. Před vydáním nákupní objednávky by měly být opraveny následující podrobnosti.
- Kritické vs. nekritické povrchy. Označte, které povrchy zůstanou jako odlité a které budou obrobeny. Tento jediný krok často mění pořadí nákladů na zinek a hliník.
- Průvan a filety. Zinek se může často uvolnit z nástroje s menším tahem, ale hliník stále potřebuje dostatečný tah na hlubokých stěnách. Nevynucujte do žádného procesu prvek s nulovým úkosem.
- Přijetí pórovitosti. Definujte, zda je povolena pórovitost na těsnicí ploše, kosmetickém povrchu nebo konstrukční části. Volba slitiny může změnit riziko, ale pravidlo přijetí musí být jednoznačné.
- Rovinnost a přímost. Velké hliníkové díly mohou vyžadovat krok rovnání. Zinkové části se mohou také deformovat, pokud je vyhazování nerovnoměrné. Uveďte metodu měření na výkres.
- Dokončení specifikace. Pokovování, práškové lakování, eloxování a konverzní lakování mají různé požadavky na substrát. Popis dokončení bez procesního standardu není specifikací.
- Objem a životnost nástroje. Nástroj vyrobený na 20 000 výstřelů není totéž jako nástroj vyrobený na 500 000 výstřelů. Materiál slitiny a matrice by měl odpovídat výrobnímu plánu.
- Validační plán. Teplotní cyklování, solná mlha, zkouška těsnosti a rozměrová způsobilost by měly být dohodnuty před prvním článkem. Rozhodnutí o slitině je jen tak dobré, jak dobré jsou důkazy za ním.
Dodavatel se zkušenostmi s tlakovým litím zinku i hliníku může tato rizika často označit již ve fázi nabídky. To je cennější než nižší cena za kus, která skrývá výměnu nástroje, povrchovou úpravu nebo přídavek na obrábění. Nejlepší slitina je ta, která přežije kontrolu výkresu, zkoušku nástroje a náběh výroby bez přepracování.
FAQ: Zinek vs hliníkové tlakové lití
Je tlakové lití zinku pevnější než tlakové lití hliníku?
Záleží na srovnání. Slitiny zinku jako Zamak 5 a ZA-8 mají vysokou pevnost v tlaku a dobrou odolnost proti opotřebení a mohou být velmi pevné v malých, tuhých částech. Hliníkové slitiny mají lepší poměr pevnosti k hmotnosti a jsou obvykle lepší volbou pro velké konstrukční díly. Přímé porovnání pevnosti bez geometrie součásti, dráhy zatížení a limitu hmotnosti není užitečné.
Proč je tlakové lití zinku u malých dílů často levnější?
Zinek běží ve strojích s horkou komorou při nižší teplotě taveniny, takže cykly jsou rychlejší a životnost matrice je často delší. Odlitý detail může být dostatečně jemný, aby se snížilo obrábění. Slitina zinku stojí více za kilogram, ale hotový díl může stále stát méně, protože proces je efektivnější pro malé, složité a velkoobjemové práce.
Lze zinkové tlakové odlitky používat venku?
Ano, ale normálně potřebují ochrannou povrchovou úpravu. Galvanické pokovování, práškové lakování, lakování nebo konverzní povlak může poskytnout požadovanou odolnost proti korozi. Před výběrem povrchové úpravy by měly být uvedeny podmínky expozice, čisticí chemikálie a předpokládaná životnost. Nepovlakovaný zinkový díl není správnou volbou pro mokré aplikace nebo aplikace vystavené působení soli.
Kdy mám zvolit hliník před zinkem?
Vyberte hliník, pokud je součást velká, citlivá na váhu, strukturální nebo je vystavena trvalému teplu nad zhruba 100 °C až 120 °C. Hliník je také přirozenější volbou, když díl potřebuje eloxování, odvod tepla nebo lepší poměr pevnosti k hmotnosti. Pokud je součást malá, složitá a má velký objem, měl by být nejprve zhodnocen zinek.
Rozhoduje o slitině tloušťka stěny?
Je to jeden z nejsilnějších ukazatelů. Zinek může snadněji vyplnit tenčí stěny a jemnější detaily. Hliník může odlévat tenké stěny, ale procesní okno je užší a konstrukce nástroje musí podporovat délku toku. Pokud má kresba stěny 0,6 mm na velkou vzdálenost, zinek je obvykle výchozím bodem s nižším rizikem.
Může být stejná součást odlita v obou slitinách?
Občas, ale ne beze změn. Možná bude potřeba změnit tloušťku stěny, úkos, umístění vtoku, přídavek na smrštění, obráběný materiál a povrchovou úpravu. Přímá výměna slitiny na stejném nástroji je zřídka čistým řešením. Lepší přístup je navrhnout součást pro zvolený proces a poté porovnat hotové náklady a výkon.


