


Krátká odpověď: Tlakové lití, gravitační lití a lití do písku řeší různé výrobní problémy
Tlakové lití je správnou výrobní cestou, když zinkový nebo hliníkový komponent vyžaduje tenké stěny, těsnou opakovatelnost a vysoký roční objem ve formě z tvrzené oceli. Gravitační lití je obvykle vhodnější pro tlustší díly trvalé formy ve středních objemech, zvláště když je vnitřní tlak nižší a rozpočet na nástroje je omezenější. Odlévání do písku zůstává praktickou volbou pro velké, složité, maloobjemové tvary, kde jednorázová písková forma může absorbovat geometrii, kterou by bylo drahé nebo nemožné řezat do oceli.
Rozdíl není jen „starý proces versus nový proces“. Je rozdíl v tom, jak je forma vyrobena, jak kov vyplňuje dutinu, jak rychle se součást ochlazuje, kolik přídavků na obrábění je potřeba a kolik peněz na nástroje musí být vynaloženo, než se vyrobí první prodejný odlitek. Kupující, který porovnává pouze cenu kótovaného kusu, si často vybere špatný proces a poté chybu napraví dodatečným obráběním, testováním těsnosti, šrotem nebo druhou formou.
Vysokotlaké lití pod tlakem
Roztavený hliník nebo zinek se vstřikuje do ocelové matrice vysokou rychlostí a tlakem. Forma je opakovaně použitelná, časy cyklu jsou krátké a tenké stěny jsou praktické. Hlavní překážkou jsou náklady na nástroje.
Gravitační lití
Kov se nalije do trvalé kovové formy a vyplní dutinu působením gravitace. Vyhovuje silnějším sekcím a středním objemům, s nižšími turbulencemi souvisejícími se vstřikováním než tlakové lití.
Odlévání do písku
Kolem vzoru je vyrobena jednorázová písková forma. Nástroje jsou relativně levné, velké díly jsou proveditelné a změny designu jsou jednodušší, ale rozměrová konzistence a povrchová úprava jsou méně přesné.
U těla redukčního ventilu, vodotěsného krytu motoru nebo venkovního krytu přístroje by procesní rozhodnutí mělo začít tloušťkou stěny, cílem těsnosti, ročním množstvím, slitinou, strategií obrábění a přijatelnou dobou amortizace nástrojů. Zbytek této příručky vysvětluje tyto kompromisy v pořadí, které ovlivňují skutečné kotace.
Jak tlakové lití, gravitační lití a lití do písku skutečně naplní formu
Lití pod vysokým tlakem
Při vysokotlakém lití do formy se dvě poloviny formy z kalené oceli uzavřou a roztavený kov je vtlačen do dutiny přes žlab a vtok. Rychlost plnění je vysoká, tlak je udržován během tuhnutí a forma se otevře, aby se odlitek vysunul. Při tlakovém lití hliníku se obvykle používají slitiny jako ADC12 nebo A380, pokud záleží na tekutosti a slévatelnosti, zatímco tlakové lití zinku může obsahovat velmi tenké části a jemné detaily. Proces je rychlý, opakovatelný a dobře se hodí pro integrované prvky, jako jsou výstupky, žebra, montážní otvory a průchody s jádrem.
Kompromisem je ovládání nástrojů a procesu. Forma musí být navržena se správným vtokem, přepadem, chlazením a vyhazováním. Řízení pórovitosti závisí na simulaci plnění, podpoře vakua tam, kde je to potřeba, vyvážení teploty matrice a čisté manipulaci s kovem. Součást, kterou lze snadno nakreslit v CAD, může být obtížné vyplnit bez turbulencí nebo defektů smršťování.
Gravitační lití
Gravitační lití, often called gravity die casting or permanent mold casting when a metal mold is used, pours molten metal into a reusable mold without high injection pressure. The mold may be cast iron or steel, and the cavity fills by gravity through a designed runner and riser system. Because fill is slower and less turbulent, gravity casting can be suitable for thicker sections and parts where internal soundness is more important than minimum wall thickness.
Gravitační lití is not the same as sand casting. The mold is permanent, so cycle times and surface finish are generally better than sand casting, but the mold geometry must allow the part to be removed. Undercuts, large cores, and very complex internal passages can become expensive or impractical. Tooling cost usually sits between sand casting and high-pressure die casting, depending on mold complexity and core count.
Lití do písku
Lití do písku uses a pattern to form a cavity in sand, usually in two or more mold sections. Molten metal is poured into the sand mold, and the mold is broken away after solidification. The pattern can be wood, plastic, or metal; for low-volume work, pattern cost is often much lower than a steel die. Sand casting can produce large housings, thick flanges, and shapes that would be difficult to eject from a permanent mold.
Limity jsou opakovatelnost rozměrů, povrchová úprava a pracnost. Každá forma je nová, takže tah, zhutnění písku, umístění jádra a vytřepání ovlivňují konzistenci. Přídavek na obrábění je obvykle větší než u tlakového lití. To neznamená, že by lití do písku mělo nízkou kvalitu; to znamená, že proces patří tam, kde velikost, objem a geometrie činí jednorázovou formu ekonomicky racionální.
| Proces | Plíseň | Jak se forma plní | Typický výrobní fit |
|---|---|---|---|
| Lití pod vysokým tlakem | Opakovaně použitelná tvrzená ocelová matrice | Roztavený kov vstřikovaný vysokou rychlostí a tlakem | Tenkostěnné, velkoobjemové hliníkové nebo zinkové díly s těsnou opakovatelností |
| Gravitační lití | Opakovaně použitelná kovová forma | Roztavený kov litý a plněný gravitací | Středně objemné díly se silnějšími stěnami a střední složitostí |
| Lití do písku | Jednorázová písková forma kolem vzoru | Roztavený kov nalil do pískové dutiny | Velké, maloobjemové, složité tvary s vyšším přídavkem na obrábění |
Chcete-li širší pohled na to, jak tyto cesty sedí vedle jiných slévárenských metod, průvodce k různé způsoby odlévání hliníku poskytuje užitečnou mapu procesů před kontrolou nabídky.
Co znamenají rozdíly pro návrh komponent
Pravidla návrhu se mění, protože se mění mechanismus formy a výplně. Tlakové lití může udržet tenké stěny, ale vyžaduje jednotné přechody stěn, dostatečný tah a pečlivé umístění brány. Gravitační lití snáší silnější části přirozeněji, ale potřebuje podavače a stoupačky, které mohou zanechat svědecké stopy. Lití do písku nabízí volnost geometrie, ale vzor, pevnost písku a podpěry jádra nastavují praktický minimální průřez a stav povrchu.
Výkres litý pod tlakem by neměl kopírovat výkres litý do písku bez kontroly návrhu. Ostré vnitřní rohy, náhlé změny průřezu, hluboké úzké kapsy a nenatažené boční stěny mohou zkrátit životnost matrice nebo vytvořit pájení a poréznost. Výkresy gravitačního lití vyžadují pozornost ke směru podávání a horkým místům. Výkresy lití do písku vyžadují přídavky na obrábění a jasnou strategii základny, aby první řez neodhalil vměstky písku nebo smrštění.
Tolerance se řídí stejnou logikou. Tlakové lití může obvykle udržet bližší rozměry odlitku, ale pro utěsnění čel, ložiskových otvorů a kritických montážních rozhraní je stále zapotřebí obrábění. Gravitační lití může mít mírné tolerance se stabilními nástroji, zatímco lití do písku obecně vyžaduje velkorysejší toleranci v odlitku a více obráběného materiálu. Chybou je specifikovat toleranci tlakového lití na pískovém odlitku a pak považovat každý odlitek mimo toleranci jako selhání dodavatele.
U přesně opracovaného těla redukčního ventilu konstrukce často zahrnuje vnitřní průchody s jádrem, plochou těsnicí plochu, závitové porty a komoru pružiny. Tlakové lití může vytvořit téměř čistý tvar při velkém objemu, ale sedlo ventilu a těsnicí plochy stále vyžadují opracování a testování těsnosti. Pokud je roční objem skromný nebo je tělo velké a tlustostěnné, může gravitační lití snížit riziko nástroje. Pokud je tělo malé, tenkostěnné a vyrábí se v desítkách tisíc, tlakové lití obvykle vítězí v době cyklu a opakovatelnosti.
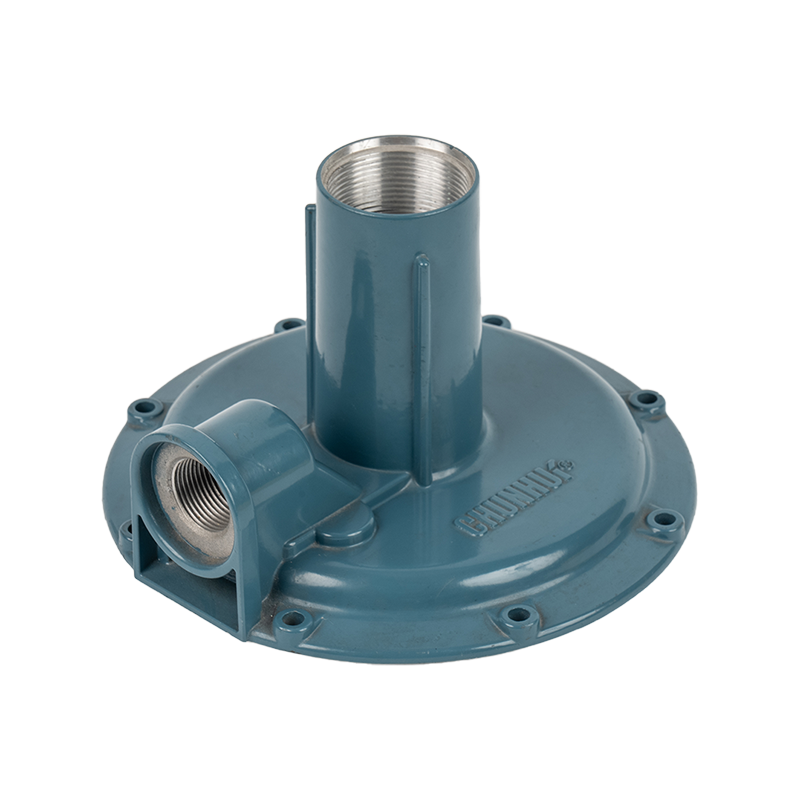 Vlastní přesně obrobené tělo redukčního ventilu Zakázkové tělo ventilu z hliníku nebo hliníku a zinku pro systémy snižující tlak s možností obrábění a povrchové úpravy pro podporu těsnicích ploch a přesnosti montáže. Zobrazit produkt →
Stejný přezkum platí pro kryty motoru a kryty přístrojů. Pouzdro odlévané pod tlakem může obsahovat montážní výstupky, chladicí žebra a otvory konektorů, ale forma musí být navržena tak, aby se díl vysouval čistě. Těleso odlité gravitací může být shovívavější, pokud jde o tloušťku stěny, ale může vyžadovat více obrábění sedel ložisek a těsnicích drážek. Skříň odlévaná do písku může být praktickou cestou pro velkou venkovní skříň, ale plán obrábění musí počítat s hrubším povrchem a větším úběrem materiálu.
Nástroje, objem a jednotkové náklady: Logika zlomu
Nástroj je místo, kde se srovnání procesů stává finančním. Vysokotlaký nástroj pro lití pod tlakem je přesná ocelová sestava s dutinami, jádry, šoupátky, ejektorovými systémy, chladicími potrubími a často vakuovým systémem. Jeho cena může být mnohonásobkem pískového vzoru nebo gravitační formy, ale matrice může provozovat velmi velké objemy s krátkými dobami cyklu. Nástroje pro gravitační lití jsou obvykle levnější než srovnatelné nástroje pro tlakové lití, ale nejsou levné, když jsou potřeba jádra a sklíčka. Odlévání do písku má nejnižší vstupní náklady pro mnoho velkých dílů, protože vzor a jádrové boxy jsou jednodušší, ale každá forma spotřebovává práci a písek.
Nízkoobjemové spuštění
Lití do písku often lowers the financial risk because the pattern can be revised or replaced without scrapping a steel die. It is also practical for bridge tooling, pilot builds, and large replacement parts.
Středně sériová výroba
Gravitační lití can sit in a useful middle zone: better repeatability than sand, lower tooling exposure than die casting, and enough durability for steady production.
Velkoobjemová výroba
Tlakové lití obvykle vyhraje, jakmile je roční množství dostatečně vysoké, aby absorbovalo nástroje a validaci procesu. Výhoda doby cyklu se spojuje v každé směně.
Bod zvratu není jedno číslo. Závisí to na velikosti dílu, počtu dutin, složitosti formy, slitině, obsahu obrábění, zmetkovitosti a nákladech zákazníka na kvalitu. Malý zinkový tlakově litý díl s jednoduchou dvoudutinovou zápustkou se může rozbít i při mnohem menším objemu než velké hliníkové pouzdro s více šoupátky a podporou vakua. Díl odlévaný do písku s těžkým obráběním může vypadat levně ve fázi nabídky, ale stane se drahým, jakmile se započítá doba upnutí, opotřebení nástroje a zmetkovitost.
Kupující by měli požádat o rozpis nákladů, který odděluje nástroje, odlévání, obrábění, povrchovou úpravu, měření a balení. Je také fér se zeptat, jak dodavatel vypočítal navrhovaný počet dutin. Jedna dutina snižuje náklady na nástroje, ale zvyšuje cenu kusu; více dutin snižuje náklady na cyklus na součást, ale zvyšuje počet nástrojů a vyžaduje větší stroj. Správná odpověď závisí na prognóze objednávky, nikoli na obecném pravidle.
Vodotěsný kryt motoru je dobrým příkladem. Pokud má pouzdro tenkou stěnu, integrovaná chladicí žebra, přesné vrtání ložiska a těsnicí drážku, tlakové lití může snížit obrábění a udržet stabilní část stěny. Náklady na matrici jsou odůvodněny ročním objemem a proces lze ověřit zkouškou těsnosti a rozměrovým uspořádáním. Pokud je stejné pouzdro velké, tlustostěnné a vyžaduje se stovky, nikoli desítky tisíc, může být smysluplnější gravitační lití nebo lití do písku, dokud návrh dospěje.
 Vlastní vodotěsná hliníková skříň motoru Zakázkový hliníkový kryt motoru pro průmyslová prostředí, který nabízí vodotěsnost, odolnost proti korozi, odvod tepla a těsnění s podporou malosériové nebo velkosériové výroby. Zobrazit produkt →
Neporovnávejte nabídku tlakově litou s nabídkou litou do písku bez normalizace rozsahu. Jedna nabídka může zahrnovat obrábění, testování těsnosti, impregnaci a nátěr; jiný může být pouze casting. Jeden může citovat tvrzenou kostku s definovanou životností výstřelu; jiný může nabídnout lehčí nástroj bez plánu údržby. Normalizujte výstup před porovnáním celkových nákladů na vlastnictví.
Kompromisy slitin a defektů: pórovitost, pevnost a těsnost
Tlakové lití, gravitační lití a lití do písku nevytváří stejný profil defektu. Vysokotlaké lití pod tlakem se rychle plní, což je vynikající pro tenké stěny, ale může strhávat plyny, pokud je vtok a odvětrávání špatné. To je důvod, proč vakuové odlévání, design přepadu a tepelná kontrola formy záleží na dílech kritických k úniku. Gravitační lití se plní pomaleji, což může snížit turbulence, ale spoléhá se na nálitky a směrové tuhnutí, které dodává smrštění. Odlévání do písku s sebou přináší rizika související s pískem, jako je inkluze písku, eroze formy a posun jádra, přičemž také vyžaduje odpovídající podávání tlustých profilů.
| Proces | Hlavní kvalita zaměření | Společné protiopatření | Vliv na obrábění |
|---|---|---|---|
| Odlévání pod tlakem | Pórovitost plynu, studený uzávěr, záblesk, pájení v zápustce | Simulace výplně, podpora vakua, kontrola teploty matrice, správný tah a vyhazování | Téměř čistý tvar snižuje zásoby, ale únikové cesty mohou vyžadovat impregnaci nebo místní opracování |
| Gravitační lití | Poréznost smršťování, nesprávný běh, posun jádra | Konstrukce stoupačky, umístění chladu, řízená teplota lití, kontrola povlakování formy | V některých oblastech je konzistentnější než písek, ale musí být naplánováno krmení a odstranění brány |
| Lití do písku | Inkluze písku, poréznost plynu, rozměrové odchylky, drsný povrch | Kontrola písku, odvzdušňování jádra, údržba vzoru, velkorysý přídavek na obrábění | Vyšší úběr materiálu a větší citlivost upínacích přípravků; údaje musí být vybrány pečlivě |
O síle nerozhoduje pouze název procesu. Slitina, velikost sekce, rychlost chlazení, pórovitost, tepelné zpracování a obrábění – to vše ovlivňuje finální součást. Tlakově litá slitina s jemnou zrnitostí a nízkou pórovitostí může překonat špatně podávané gravitační lití v kritické sekci. Dobře navržený gravitační odlitek může být pro tlusté, tlakově těsné těleso lepší volbou než tlakový odlitek s nepříznivým vzorem plnění. Odlévání do písku může při správném zvedání poskytovat zdravé tlusté části, ale odlitý povrch a tolerance obvykle vyžadují více obrábění.
Těsnost si zaslouží vlastní recenzi. Pouzdro ventilu, kryt čerpadla nebo kryt motoru mohou projít rozměrovou kontrolou a přesto neprojdou tlakovou zkouškou kvůli propojené pórovitosti. V nákupní specifikaci by mělo být uvedeno zkušební médium, tlak, doba trvání, povolená rychlost úniku a zda je povolena impregnace. Mělo by také uvádět, zda se zkouška provádí před nebo po obrábění, protože obrábění může otevřít podpovrchový pór. Dodavatel, který rozumí rozdílu, navrhne proces kolem testu, nikoli pouze kontrolu na konci.
Dokončovací práce, obrábění a odolnost vůči životnímu prostředí
Tlakové lití obvykle poskytuje hladší povrch a bližší detaily jako odlévání, což může snížit dokončovací práce. Gravitační odlitky sedí mezi tlakovými odlitky a pískovými odlitky ve stavu povrchu, zatímco odlitky do písku obvykle vyžadují větší úběr materiálu a mohou po vytřepání vykazovat hrubší povrch. Tento rozdíl ovlivňuje přípravu povlaku, maskování, návrh přípravku a počet operací, než díl dosáhne konečné montáže.
Strategie obrábění by se měla rozhodovat v procesu odlévání, ne až po něm. Díly odlévané pod tlakem mohou být umístěny na odlévaných prvcích a obrobeny v přípravcích určených pro velký objem. Gravitační odlitky mohou vyžadovat robustnější umístění, protože odlitý povrch se více liší. Odlitky do písku často vyžadují první operaci, která stanoví stabilní výchozí bod před vyříznutím kritických otvorů a těsnicích ploch. Pokud tisk vyžaduje tenkou přírubu a pískový odlitek má silný tah, může být obrobený výsledek slabší, než se očekávalo.
Povrchová úprava také ovlivňuje výběr procesu. Hliníkové tlakové odlitky mohou být lakovány, práškově lakovány nebo selektivně opracovány; U některých slitin je možná anodizace, ale vyžaduje pečlivý výběr slitiny, protože obsah křemíku a poréznost mohou ovlivnit vzhled. Zinkové tlakové odlitky mohou být pokovovány, lakovány nebo chromátovány. Gravitační a pískové odlitky mohou být také potaženy, ale příprava povrchu může vyžadovat větší pozornost kvůli drsnosti a drobným povrchovým defektům. U venkovních krytů přístrojů určuje kombinace slitiny, nátěrového systému, designu těsnění a rovinnosti obrábění, zda kryt vydrží déšť, prach a cykly teplot.
 Vlastní ochranné kryty pro venkovní nástroje Zakázkové zinkové nebo hliníkové kryty pro venkovní nástroje, kombinující tlakové lití, CNC obrábění a povrchovou úpravu pro vodotěsnou, prachotěsnou a korozi odolnou ochranu. Zobrazit produkt →
V Ningbo Chip Machinery zahrnuje výrobní řetězec výrobu forem, tlakové lití, obrábění, leštění, čištění a povrchovou úpravu. To je důležité, protože výběr procesu není pouze o licím stroji. Díl, který je navržen pro tlakové lití, ale vyžaduje komplikovaný upínací přípravek pro druhou operaci, může ztratit svou cenovou výhodu. Díl odlévaný do písku, který vyžaduje tři nastavení před řezáním těsnicí plochy, může spotřebovat úspory z levného modelu. Prohlédněte si celou cestu od suroviny po zabalenou část.
Pro zákazníky, kteří chtějí vidět produkční prostředí před uvolněním nástroje, a virtuální prohlídka továrny může být užitečnější než brožura. Ukazuje, jak se lisovna, podlaha pro tlakové lití, oblast obrábění a čistící linka propojují. Pokrytí systémů jakosti, jako jsou ISO 9001:2015 a IATF 16949:2016, by mělo být porovnáno s konkrétním produktem a procesem, nikoli jako náhrada za schopnou kontrolu procesu.
Praktická matice výběru pro kupující a inženýry
Nejrychlejší způsob, jak vybrat proces, je ohodnotit projekt podle kritérií, která řídí náklady a riziko. Použijte níže uvedenou matici jako výchozí bod a poté potvrďte kontrolou slévárny. Vysoké skóre v jednom sloupci automaticky nerozhoduje o procesu, ale odhaluje, kde bude cenová nabídka pravděpodobně citlivá.
| Rozhodovací kritérium | Nejlépe se hodí, když je požadavek vysoký | Proč na tom záleží |
|---|---|---|
| Roční objem | Odlévání pod tlakem | Vysoký objem amortizuje ocelové nástroje a odměňuje krátké doby cyklu |
| Velikost a hmotnost dílu | Lití do písku for large parts; die casting for compact parts | Velikost stroje, manipulace s formami a praktičnost pískové formy nastavují limity |
| Tloušťka stěny | Odlévání pod tlakem for thin walls; gravity or sand for thicker sections | Chování při plnění a tuhnutí se mění s tloušťkou řezu |
| Rozměrová opakovatelnost | Odlévání pod tlakem | Ocelové nástroje a řízené cykly snižují variace mezi díly |
| Rozpočet na nářadí | Lití do písku, then gravity casting | Vzory a trvalé formy obvykle stojí méně než kalené formy |
| Netěsnost | Závisí na designu; tlakové lití s vakuem nebo gravitací s robustním podáváním | Kontrola pórovitosti musí být navržena do hradlování, krmení a ověřování |
| Povrchová úprava | Odlévání pod tlakem | Ocelové povrchy forem přenášejí jemnější detaily než pískové formy |
| Svoboda geometrie | Lití do písku | Jednorázové formy mohou pojmout velká jádra a složité tvary |
| Obsah obrábění | Odlévání pod tlakem for lower stock; sand casting expects more stock | Téměř čistý tvar zkracuje dobu cyklu, ale vyžaduje stabilní nástroje |
Použijte matici se skutečnou prognózou. Tříletý objemový plán, toleranční stack-up a specifikace testu těsnosti přinesou lepší rozhodnutí než jednostránkový RFQ. Pokud je prognóza nejistá, požádejte o přemosťovací strategii: lití do písku pro pilotní množství, gravitační lití pro ověření trhu nebo design tlakového odlitku, který se později může přesunout do kaleného nástroje, jakmile bude potvrzen objem.
Časté chyby při srovnávání tlakového lití s gravitačním litím nebo litím do písku
- Porovnání ceny za kus bez normalizace obrábění, povlakování, testování těsnosti a balení. Nízká cena odlitku může skrývat vysoké celkové náklady.
- Použití tolerance lití do písku na výkresu tlakového lití nebo naopak. Schopnost procesu musí odpovídat výkresu, nikoli naději kupujícího.
- Ignorování průvanu a vyhazování. Díl odlévaný pod tlakem se svislými stěnami a hlubokými kapsami může vyžadovat skluzy, které zvyšují náklady na nástroje a údržbu.
- Výběr slitiny pro obrobitelnost bez kontroly slévatelnosti. Tekutost, praskání za horka a odezva pórovitosti se liší podle slitiny a procesu.
- Zapomeňte na dodací lhůtu nástrojů. Nástroj pro tlakové lití může vyžadovat návrh, obstarání oceli, obrábění, tepelné zpracování, zkušební výstřely a korekci před výrobou.
- Stanovení těsnosti bez uvedení zkušební metody a limitu přijatelnosti. „Žádné úniky“ není měřitelný požadavek.
- Za předpokladu, že lití do písku je pouze pro prototypy. Je to také výrobní proces pro velké, maloobjemové a náhradní díly.
- Nadměrná povrchová úprava na nekritickém povrchu. Extra leštění nebo obrábění může smazat ekonomický přínos zvoleného procesu.
- Spuštění nabídky před kontrolou návrhu. Slévárna, která včas zkontroluje vstřikování, tloušťku stěny a obráběcí údaje, může zabránit nákladné revizi nástroje.
Každá chyba má komerční důsledky. Chybějící tah může proměnit jednoduchou matrici v nástroj s těžkým posuvem. Nerealistická tolerance může vést k trvalému sporu o kontrolu. Nespecifikovaná zkouška těsnosti může vést k pozastavení zásilky. Porovnání procesů by proto mělo být společnou kontrolou mezi návrhem, kvalitou, nákupem a výrobním inženýrem, který bude díl vlastnit.
FAQ: Tlakové lití vs gravitace a lití do písku
Je tlakové lití vždy silnější než gravitační?
Ne. Pevnost závisí na slitině, velikosti průřezu, poréznosti, tepelném zpracování a designu. Zvukový gravitační odlitek může být v tlusté části pevnější než tlakový odlitek se špatnou výplní nebo smrštěním. Správným srovnáním je ověřená mechanická vlastnost na kritickém místě, nikoli označení procesu.
Může lití do písku mít stejnou toleranci jako lití pod tlakem?
Obvykle ne. Pískové formy jsou jednorázové a podléhají zhutňování písku, umístění jádra a opotřebení vzoru. Tlakové lití používá ocelovou formu s řízeným uzavíráním a vyhazováním, takže obecně má pevnější opakovatelnost odlitku. Odlévání do písku může po obrábění stále splňovat kritické tolerance, ale vyžaduje více materiálu a robustní základový plán.
Kdy je gravitační lití lepší než tlakové lití?
Gravitační lití is often better when the part is thick-walled, the volume is moderate, the tooling budget is limited, or the design is still maturing. It can also be attractive when a permanent mold can be made without complex slides and when lower turbulence during fill is important.
Který proces je nejlepší pro tlakotěsné tělo ventilu?
Jak tlakové lití, tak gravitační lití může fungovat, ale rozhodnutí závisí na objemu, tloušťce stěny, slitině a specifikaci testu těsnosti. U velkoobjemových hliníkových nebo zinkových těles ventilů se často používá tlakové lití s pomocí vakua a obrábění. Silná tělesa s menším objemem mohou využívat gravitační lití s řízeným podáváním. Odlévání do písku je obvykle vyhrazeno pro větší nebo maloobjemové verze, kde je přídavek na obrábění přijatelný.
Vyžaduje tlakové lití obrábění?
Ne každý povrch, ale kritické povrchy obvykle ano. Těsnící čela, ložiskové otvory, závity a přesná montážní rozhraní obvykle vyžadují po odlití obrobení. Odlévání pod tlakem snižuje zásoby a může obsahovat užitečné prvky v odlévaném stavu, ale neeliminuje potřebu stanovovat vztažné body a kontrolovat kritické rozměry.
Co je hlavním hnacím motorem nákladů při lití do písku?
Práce a obrábění jsou často vyšší než náklady na model. Každá forma je spotřebována, písek musí být připraven a regenerován, musí být umístěna jádra a odlitek obvykle nese více obráběcího materiálu. U jednoduchých velkých dílů může být lití do písku ekonomické; u složitého velkoobjemového dílu může práce a variace převážit nízké vstupní náklady na nástroje.
Lze uvést stejný CAD model pro všechny tři procesy?
Může být citován, ale neměl by být vytvořen bez procesně specifické revize. Liší se úkos, tloušťka stěny, zaoblení, dutinové díry, přídavek na obrábění a základní strategie. Model optimalizovaný pro tlakové lití může vyžadovat konstrukční změny pro lití do písku a design litý do písku může být pro lití pod tlakem zbytečně těžký.
Jak vytvořit balíček cenové nabídky, který dostane užitečnou odpověď
Užitečná nabídka začíná nákresem, který uvádí výrobní záměr. Zahrňte slitinu nebo nechte slévárnu doporučit jednu, roční a špičkové měsíční množství, kritické rozměry, požadavek na zkoušku těsnosti, povrchovou úpravu a rozsah obrábění. Určete, které povrchy jsou kosmetické a které funkční. Uveďte, zda je zahrnuto vlastnictví nástroje, údržba nástroje a životnost nástroje.
Přidejte krátkou poznámku k procesu: očekávanou tloušťku stěny, maximální velikost součásti, odhadovanou hmotnost a jakýkoli známý požadavek na tlak nebo teplotu. Pokud je součástí těleso redukčního ventilu, kryt motoru, držák zařízení nebo kryt přístroje, řekněte, kde se montuje a proti čemu těsní. Tento kontext pomáhá slévárně zvolit vtokové, podávací a obráběcí údaje, spíše než uvádět generický odlitek.
Balíček na kreslení
3D model, 2D výkres, zásobník tolerancí, seznam kritických bodů kvality, specifikace slitiny a povrchové úpravy.
Komerční balení
Roční objem, množství na trh, horizont prognózy, cílová cena za kus, rozpočet na nástroje a místo dodání.
Kvalitní balení
Metoda testu těsnosti, plán inspekce, požadavek PPAP nebo prvního článku, standard balení a očekávání sledovatelnosti.
Nakonec požádejte dodavatele, aby vysvětlil, proč se vybraný proces hodí pro daný díl. Doporučení pro tlakové lití by mělo obsahovat počet dutin, velikost stroje, koncepci vtoků a očekávaný plán obrábění. Doporučení pro gravitační nebo pískové lití by mělo vysvětlovat podávání, návrh vzoru, přídavek na obrábění a očekávanou dobu cyklu. Vysvětlení je často cennější než samotné číslo, protože ukazuje, zda byl proces zvolen nebo pouze citován.


